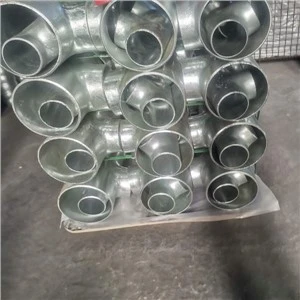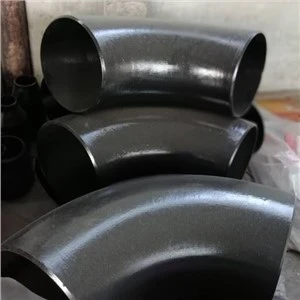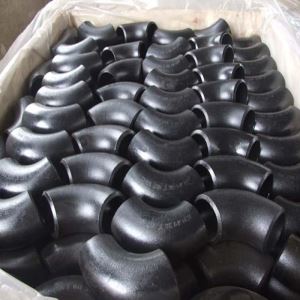
Karbon Çelik Dirsek


Hangxin Flanş: ProfesyonelinizKarbon Çelik Dirseküretici!

Cangzhou Hangxin Flange Co., Ltd. 1993 yılında kurulmuş olup flanş ve boru bağlantı parçalarının imalatı ve ihracatında uzmanlaşmıştır. Müşteri gereksinimlerine göre standart dışı ve özel olarak tasarlanmış ürünler üretebiliriz. Mükemmel kalitemiz, rekabetçi fiyatlarımız, zamanında teslimatımız, iyi itibarımız ve bu alandaki uzun yıllara dayanan deneyimimiz bizi dünyanın dört bir yanındaki müşteriler için güvenilir bir tedarikçi yapmaktadır.
201912021753554772263

Zengin Deneyim

1993 yılında kurulan firmamız 30 yılı aşkın süredir flanş ve boru bağlantı parçaları imalatı ve ihracatı konusunda uzmanlaşmıştır.

gelişmiş ekipman

Firmamız 3500T hidrolik pres makinesi, 2500D CNC halka haddeleme makinesi, 7 dövme çekici, 7 büyük şerit testere, torna ve matkaplarla maksimum 2800MM çapında dövme flanşlar üretmektedir.

Kalite Kontrol

Bu ürünler ANSI (ASME), DIN, JIS, BS, GOST, EN1092, AWWA, SABS vb. uluslararası standartlara uygun olarak üretilmektedir.

Küresel Nakliye

Rusya, Güney Kore, Fransa, Dubai, Ortadoğu, Güneydoğu Asya, İspanya, İsrail, Tayland, Güney Amerika ve diğer bölgeler.



Ana sayfa 123 Son sayfa 1/3


Karbon Çelik Dirsek Nedir
 
pipe-fitting-standard-elbow58409732450


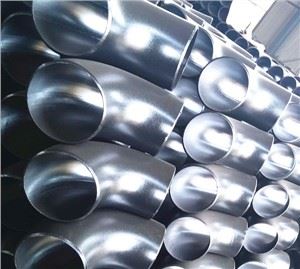
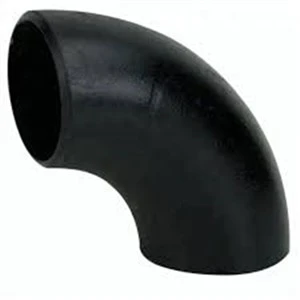
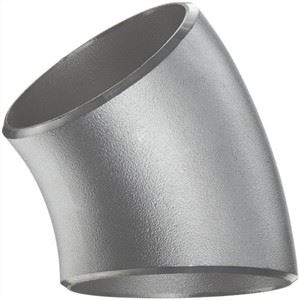
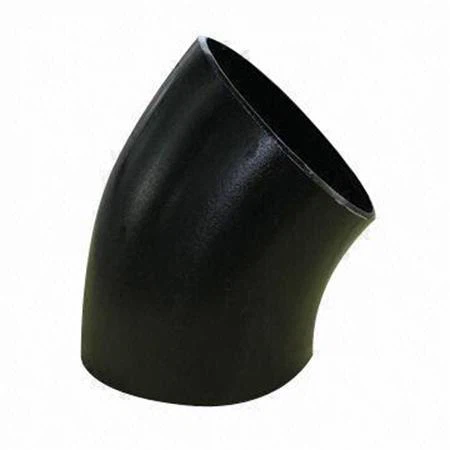
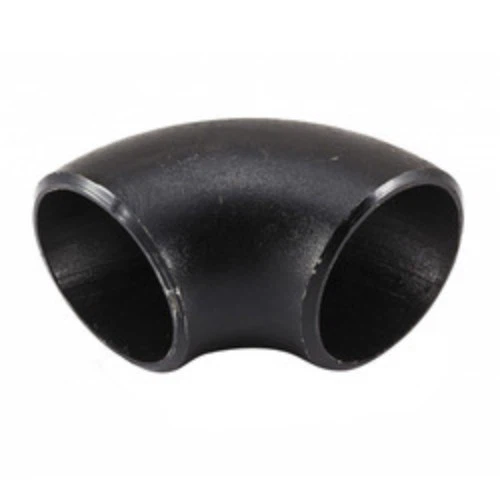
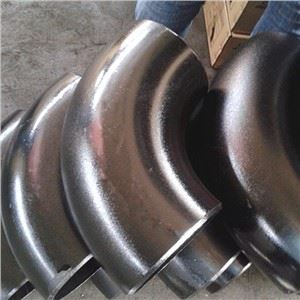
Karbon Çelik Boru Bağlantı Parçaları Dirsek, boru veya boruları bağlamak için kullanılan en yaygın CS bağlantı türü olabilir ve genellikle 90 derece veya 45 derecelik bir açıyla yön değişikliğine izin verir, ancak 22,5 Derece Dirsek Karbon Çelik de bir borulama çerçevesinde kullanılır. Karbon çelik dirsekler, karbon çelik borudaki borunun yönünü değiştiren metal bağlantı parçalarıdır. Bağlantılar dişli ve kaynaklıdır. Açıya göre bölündüğünde, en yaygın kullanılan üçü 45 derece ve 90 derece 180 derecedir, ayrıca diğer mühendislik ihtiyaçları arasında 60 derece ve diğer anormal açılı dirsekler de bulunur. Dirsek malzemeleri dökme demir, paslanmaz çelik, alaşımlı çelik, dövülebilir demir, karbon çeliği, demir dışı metaller ve plastiklerdir. Boruya bağlantılar şunlardır: doğrudan kaynak (en yaygın yöntem), flanş bağlantısı, sıcak eriyik bağlantısı, elektrofüzyon bağlantısı, vida bağlantısı ve soket bağlantısı. Üretim sürecine göre kaynak dirseği, damgalama dirseği, itme dirseği, döküm dirseği vb. olarak ayrılabilir. Karbon çelik dirsek, bir tür karbon çelik boru bağlantı parçasıdır.


Karbon çelik dirseğin prosesteki avantajları nelerdir?
 

Karbon çeliği, karbon içeriği 0.0218% ~ 2.11% olan bir demir karbon alaşımıdır. Genellikle, az miktarda silisyum, manganez, kükürt ve fosfor da içerir. Genellikle, karbon çeliğindeki karbon içeriği ne kadar yüksekse, sertlik o kadar yüksek, mukavemet o kadar yüksek, ancak plastisite o kadar düşük olur.

Sınıflandırma:

(1) Uygulamaya göre karbon çeliği üç türe ayrılabilir: karbon yapı çeliği, karbon takım çeliği ve serbest kesim yapı çeliği;

(2) Deoksidasyon yöntemine göre, kenarlı çelik (f), öldürülmüş çelik (z), yarı öldürülmüş çelik (b) ve özel öldürülmüş çelik (TZ) olarak ayrılabilir;

(3) Karbon içeriğine göre karbon çeliği düşük karbonlu çelik (WC %{1}},25 veya daha az), orta karbonlu çelik (WC %{3}},25 - %{5}},6) ve yüksek karbonlu çelik (WC > %{7}},6) olarak ayrılabilir;

(4) Çelik kalitesine göre karbon çeliği, sıradan karbon çeliği (daha yüksek fosfor ve kükürt içeriğine sahip), yüksek kaliteli karbon çeliği (daha düşük fosfor ve kükürt içeriğine sahip), yüksek kaliteli çelik (daha düşük fosfor ve kükürt içeriğine sahip) ve süper kaliteli çelik olarak ayrılabilir.

45-degree-elbow55461551848

Karbon çelik dirsek ürünlerinin proses avantajları:

(1) Boru yapım ekipmanı ve kalıbın maliyetinden tasarruf sağlayabilir ve herhangi bir büyük çaplı ve nispeten ince karbon çelik dirsek elde edilebilir.

(2) Boşluk düz veya geliştirilebilir bir yüzeydir, bu nedenle boşluk oluşturma basittir, hassasiyet basittir ve montaj ve kaynaklama uygundur.

(3) Yukarıdaki iki nedenden dolayı üretim döngüsü kısaltılabilir ve üretim maliyeti büyük ölçüde azaltılabilir.

(4) Karbon çelik dirsek, petrol, gaz, kimyasal, su ve elektrik, inşaat, kazan ve diğer mesleklerin boru hattı serileri için uygundur. Herhangi bir özel ekipmana ihtiyaç duymadığı için özellikle büyük karbon çelik dirseklerin sahada işlenmesi için uygundur.

q235-carbon-steel-elbow40415583455


Karbon Çelik Dirsek Sınıflandırması


Öncelikle eğrilik yarıçapına göre uzun yarıçaplı dirsekler ve kısa yarıçaplı dirsekler vardır. Uzun yarıçaplı dirsek, eğrilik yarıçapının borunun dış çapının 1,5 katına, yani R=1.5D'ye eşit olduğu anlamına gelir. Kısa yarıçaplı dirsek, eğrilik yarıçapının borunun dış çapına, yani R=1.0D'ye eşit olduğu anlamına gelir. (D dirsek çapıdır, R eğrilik yarıçapıdır. D katları halinde de ifade edilebilir.)

Ayrıca basınç derecesine göre yaklaşık 17 tip boru hattı standardı bulunmaktadır: Sch5s, Sch10s, Sch10, Sch20, Sch30, Sch40s, STD, Sch40, Sch60, Sch80s, XS; Sch80, Sch100, Sch120, Sch140, Sch160, XXS. En yaygın kullanılan ikisi STD ve XS'dir.

Son olarak, dirsek açısına bağlı olarak 45 derece, 90 derece ve 180 derece dirsekler vardır. Yönetici standartları arasında GB/T12459-2005, GB/T13401-2005, GB/T10752-1995, HG/T21635-1987, D-GD0219 vb. bulunur.


Karbon çelik dirsek üretim sürecine giriş

Karbon çelik dirsek, boru bükme için kullanılan bir boru bağlantı parçasıdır. Yaygın olarak kullanılanlar 90 derece dirsek, 45 derece dirsek ve 180 derece dirsektir. Karbon çelik dirsekler paslanmaz çelik dirseklerden nispeten daha ucuzdur, bu nedenle sıvı boru hattı yapımında yaygın olarak kullanılırlar. Genellikle, farklı malzemelerden veya duvar kalınlıklarından oluşan dirsekler için farklı şekillendirme işlemleri seçilir. Boru bağlantı fabrikalarında yaygın olarak kullanılan dirsek şekillendirme işlemleri arasında sıcak itme şekillendirme, damgalama şekillendirme, ekstrüzyon şekillendirme vb. bulunur.

Sıcak itme şekillendirme:Sıcak itmeli dirsek şekillendirme işlemi, kalıp üzerindeki boş parça setinin itme makinesinin itmesi altında ileri doğru hareket etmesini ve hareket sırasında ısı nedeniyle genişlemesini sağlamak için özel bir dirsek itme makinesi, mandrel ve ısıtma cihazı kullanır. . çap ve bükme işlemi. Sıcak itmeli dirseğin deformasyon özellikleri, boru boşluğunun çapını belirlemek için metal malzemenin hacminin plastik deformasyondan önce ve sonra değişmeden kalması kuralına dayanmaktadır. Metal akışı, çap genişlemesi nedeniyle incelmiş diğer parçaları telafi ederek, düzgün duvar kalınlığına sahip bir dirsek elde eder. Sıcak itmeli dirsek şekillendirme işlemi, güzel görünüm, düzgün duvar kalınlığı, sürekli çalışma vb. özelliklere sahiptir ve seri üretime uygundur. Bu nedenle, karbon çeliği ve alaşımlı çelik dirseklerin ana şekillendirme yöntemi haline gelmiştir. Paslanmaz çelik dirsekler de belirli özelliklerde kullanılır. kalıplama işlemi sırasında koşullar. Kalıplama işlemi sırasında ısıtma yöntemleri arasında orta frekanslı veya yüksek frekanslı indüksiyon ısıtma (ısıtma çemberi çok turlu veya tek turlu olabilir), alev ısıtma ve yankı fırın ısıtması bulunur. Hangi ısıtma yönteminin kullanılacağı kalıplanacak ürünün ihtiyacına ve enerji durumuna göre değişmektedir.

q235-carbon-steel-elbow40143552426
45-degree-pipe-elbow-manufacturer27069117686

Damgalama şekillendirme:Damgalama şekillendirme dirseği, dikişsiz dirseklerin seri üretiminde kullanılan en eski şekillendirme işlemidir. Sıradan dirsek özelliklerinin üretiminde, sıcak itme veya diğer şekillendirme işlemleriyle değiştirilmiştir. Ancak, bazı dirsek özelliklerinde, küçük üretim miktarı nedeniyle, duvar kalınlığı çok kalın veya çok ince olabilir. Ürün özel gereksinimlere sahip olduğunda hala kullanılır. Dirseğin damgalama şekillendirmesi, dirsekle aynı dış çapa sahip bir tüp boşluğu kullanır ve bu, doğrudan bir presle kalıba bastırılır. Damgalamadan önce, tüp boşluğunu alt kalıba yerleştirin, iç çekirdeği ve uç kalıbı tüp boşluğuna yerleştirin, üst kalıbı aşağı doğru hareket ettirin ve preslemeye başlayın ve dirseğin iç kalıbını dış kalıbın ve braketin kısıtlamaları boyunca oluşturun.

Sıcak itme işlemiyle karşılaştırıldığında, damgalama şekillendirmenin görünüm kalitesi eskisi kadar iyi değildir; damgalama dirseğinin dış yayı, şekillendirme sırasında gerilmiş durumdadır ve telafi edilecek diğer parçalarda fazla metal yoktur, bu nedenle dış yaydaki duvar kalınlığı yaklaşık %10 daha incedir. Bununla birlikte, tek parça üretim özellikleri ve düşük maliyet nedeniyle, damgalama dirsek işlemi çoğunlukla küçük parti, kalın duvarlı dirseklerin üretiminde kullanılır. Damgalama dirsekleri, soğuk damgalama ve sıcak damgalama olarak ikiye ayrılır. Soğuk damgalama veya sıcak damgalama genellikle malzeme özellikleri ve ekipman yeteneklerine göre seçilir. Soğuk ekstrüzyon dirseğinin şekillendirme işlemi, boru boşluğunu dış kalıba yerleştirmek için özel bir dirsek şekillendirme makinesi kullanmaktır. Üst ve alt kalıplar kapatıldıktan sonra, boru boşluğu, şekillendirme işlemini tamamlamak için itme çubuğunun itmesi altında boşluklarda hareket eder. İç ve dış kalıpların soğuk ekstrüzyon işlemi ile üretilen dirsek, güzel bir görünüme, düzgün duvar kalınlığına ve küçük boyutsal sapmaya sahiptir. Bu nedenle, bu işlem genellikle paslanmaz çelik dirseklerin, özellikle ince duvarlı paslanmaz çelik dirseklerin oluşturulması için kullanılır. Bu işlemde kullanılan iç ve dış kalıplar yüksek hassasiyet gerektirir; boru boşluğunun duvar kalınlığı sapması için gereklilikler de nispeten katıdır.

carbon-steel-elbow-sch40-dn5022035229141


Karbon Çelik Dirseklerin Bakımı İçin İpuçları
 

Karbon çelik dirsekleri temiz tutun:

Karbon çelik dirseğinizi korurken yapmanız gereken en önemli şeylerden biri onu temiz tutmaktır. Bu, aksesuarın yüzeyinde birikmiş olabilecek kir, döküntü ve diğer parçacıkları temizlemek anlamına gelir. Bunu yapmak için yumuşak bir bez veya fırça kullanabilirsiniz. Gerekirse, inatçı lekeleri çıkarmaya yardımcı olması için hafif bir deterjan solüsyonu da kullanabilirsiniz. Sabun kalıntılarını gidermek için temizledikten sonra aksesuarları iyice durulayın.

Koruyucu kaplama uygulayın:

Karbon çelik dirseğinizi korumak için bir diğer önemli yol da yüzeye koruyucu bir kaplama uygulamaktır. Bu, zamanla korozyonu ve diğer hasar türlerini önlemeye yardımcı olur. Boya, epoksi ve poliüretan dahil olmak üzere çeşitli kaplamalar kullanabilirsiniz. Aksesuarınız için hangi kaplama türünün en iyi olduğundan emin değilseniz, bir profesyonele danışın veya üreticinin önerilerini sorun.

Karbon çelik dirsekleri düzenli olarak inceleyin:

Herhangi bir aşınma belirtisini erken tespit etmek için karbon çelik dirseklerinizi düzenli olarak incelemeniz önemlidir. Korozyon, çatlak veya diğer hasar türlerine dair belirtiler arayın. Herhangi bir sorun fark ederseniz, daha fazla hasarı önlemek için bunları mümkün olan en kısa sürede düzeltin.

Dikkatli olun:

Karbon çelik dirseğe zarar vermemek için lütfen takarken veya sökerken dikkatli bir şekilde tutun. Asla aşırı güç veya baskı uygulamayın, aksi takdirde hizaları bozulabilir veya kırılabilir. Ayrıca, bu aksesuarları kullanırken kazara zarar vermemek için doğru araçları ve ekipmanları kullanın.

Profesyonel yardım alın:

Karbon çelik dirseğinizi nasıl düzgün bir şekilde koruyacağınızdan emin değilseniz veya düzeltemediğiniz herhangi bir sorun fark ederseniz, hemen profesyonel yardım alın. Nitelikli bir teknisyen aksesuarlarınızı inceleyebilir ve bunları düzgün bir şekilde korumanız konusunda size rehberlik edebilir, böylece uzun yıllar boyunca optimum işlev görmelerini sağlayabilir.


201912021737132084278
 
Fabrikamız
 

Cangzhou Hangxin Flange Co., Ltd. 1993 yılında kurulmuştur. Çin'de dirsek boru bağlantı parçalarının memleketi olarak bilinen Mengcun İlçesinde yer almaktadır. Kuzeyde Xingang Limanı'na 120 kilometre ve kuzeybatıda Pekin Başkent Uluslararası Havaalanı'na 260 kilometre uzaklıktadır ve ulaşımı kolaydır. Şirket 18,000 metrekarenin üzerinde bir alanı kaplamaktadır ve yaklaşık 50 milyon yuan sabit varlığa sahiptir.

Dövme flanşlar ve uçtan kaynaklı boru bağlantı parçaları konusunda uzmanlaştık. Başlıca ürünlerimiz uçtan kaynaklı flanşlar, düz kaynaklı flanşlar, kör flanşlar, levha flanşlar, soket kaynaklı flanşlar, bindirmeli flanşlar, 45/90/180 derece kısa yarıçaplı ve uzun yarıçaplı dirsekler, eşit çaplı üç T, redüksiyonlu T, eş merkezli, eksantrik redüktör vb.'dir.


SSS
 

Karbon çelik dirsek hangi malzemeden yapılır?

Karbon çelik dirsek, boru bükme için kullanılan bir boru bağlantı parçasıdır. Yaygın olarak kullanılanlar 90 derece dirsek, 45 derece dirsek ve 180 derece dirsektir. Karbon çelik dirsekler paslanmaz çelik dirseklerden nispeten daha ucuzdur, bu nedenle sıvı boru hattı yapımında yaygın olarak kullanılırlar.

90 derece dirsekler neden önemlidir?

90- derecelik dirsek, kuru dökme malzemenin borunun iç kısmı boyunca sıyrılma süresini azaltan daha keskin bir açıya sahiptir. Bu, bükülme ve malzeme aşınma hasarı riskini azaltarak yüksek ürün kalitesini korumanıza ve bakım süresini ve maliyetlerini azaltmanıza yardımcı olur.

Standart dirsek nedir?

Standart yarıçaplı dirsekler, kanalın yönünü değiştirmeye yardımcı olan sert kanalın kavisli kısımlarıdır. Standart yarıçaplı dirsekler, 22 1/2 ila 90 derece arasında değişen yarıçaplara sahip düz ve genişletilmiş uçlarda mevcuttur.

Karbon çeliği hangi malzemeden yapılır?

Karbon çeliği demir ve 0.12 – 2.00% karbondan oluşur. Daha geniş bir tanım, alaşım içeriği %10,5'e kadar olan alaşımlı çelikleri içerir. Karbon içeriği %2'den az olsa bile, özellikle sertlik olmak üzere fiziksel özelliklerde büyük bir fark vardır.

45 derece dirsek ne işe yarar?

45 derece boru dirseği, boruları 45 derecelik bir boru açısıyla bağlamak için kullanılır. Adından da anlaşılacağı gibi, bu, borudaki sıvı/gazın akış yönünü bükme yoluyla 45 derece değiştiren bir boru bağlantı cihazıdır.

Kaliteyi test etmek için ücretsiz numune alabilir miyim?

Kesinlikle. Sipariş verdiğinizde numune ücretiniz iade edilecektir.

Numuneyi ne zaman alabilirim?

İstediğiniz zaman 3 gün içerisinde numune göndereceğiz.

Ürünü özelleştirebilir miyim?

Elbette sizin için yeni ürün üretebileceğiniz kalıplar da yapabiliriz.

Kartonun kalitesi nedir ve ürünü nakliye sırasında hasardan koruyabilir mi?

Hiç sorun değil. Farklı şekillerdeki ürünler için farklı tipte uygun paketleme yöntemlerini öneriyoruz.

Karbon çelik dirseğin et kalınlığı nedir?

Duvar kalınlığı STD, XS, XXS, SCH20, SCH30, SCH40, SCH60, SCH80, SCH160, XXS, vb.

Karbon çelik dirsekler için standartlar

Standartlar: ANSI B16.9, EN10253-2, DIN2605, GOST17375-2001, JIS B2313, MSS SP 75, vb.

Karbon çelik dirsekler için yaygın işleme malzemeleri

Yaygın işleme malzemeleri şunlardır: 20#, A3, Q235, Q235A, Q235B, 20G, 16Mn, ASTM A234WPB, ASTM A105, vb.

Karbon çelik dirsek ne işe yarar?

Adından da anlaşılacağı üzere karbon çelik dirsekler, petrol ve gaz taşımacılığı, petrol endüstrisi, kimya endüstrisi, enerji santralleri, gemi inşa endüstrisi vb. alanlarda yaygın olarak kullanılan boru bileşenleridir.

Karbon çelik dirseklerin ısıl işlem süreci nedir?

Karbon çelik dirsekler, mukavemetlerini, sertliklerini, korozyon dirençlerini, elastikiyetlerini vb. iyileştirmek için farklı şekilde işlenebilir. Normalleştirme, tavlama, temperleme ve söndürme, karbon çelik parçaların ısıl işlemi için geleneksel yöntemlerdir. Çözelti işlemi, alaşım bazlı karbon çelik bağlantı parçalarında kullanılabilir.

CS dirsek tipleri

22,5 derece karbon çelik dirsekler çok nadirdir ancak dirseğin malzeme akış yönüne dönmesi gerektiğinde kullanılır. Her uygulama standartlar ve özellikler gerektirir ve karbon çelik dirsekler ASME B16.9 tarafından yönetilir. Karbon çelik indirgeyici dirsekler ve farklı bağlantı parçalarını yöneten farklı standartlar gibi başka tipler de vardır.

Hangisi daha iyidir, karbon çelik uzun yarıçaplı dirsek mi yoksa kısa yarıçaplı dirsek mi?

Dirsekler kısa yarıçaplı ve uzun yarıçaplıdır. Boru sisteminin özelliklerine ve gereksinimlerine ve çalışma koşullarına bağlıdır. Karbon çelik kısa yarıçaplı dirsekler özellikle düşük hızlı akışkan akışları ve düşük basınç sistemleri için uygundur. Yönünü hızla değiştirebilir ve daha az yer gerektirir; basınç düşüşleri meydana gelebilir. Karbon çelik uzun yarıçaplı dirsekler yüksek sıcaklık, yüksek basınç ve yüksek hızlı akışkanlar için kullanılır. Daha uzun dirsekler akışkanın düzgün akışını ve akış yönünde geçişleri sağlar. Ayrıca basınç düşüşünü azaltır.

Yüksek karbonlu çelik dirsek kaynak nasıl yapılır?

Yüksek karbonlu çelikler daha düşük hidrojen içeriğine sahiptir ve kaynak işlemi sırasında ısı girişi kontrol edilmelidir. CS dirsekler, boru ve bağlantı parçaları önceden ısıtıldıktan sonra kaynak sonrası ısıl işlem (PWHT) işlemi kullanılarak kaynaklanır. Kaynak yaparken, bağlantının geçiş sıcaklığı izlenmelidir.

Karbon çelik dirsek ve borunun bağlantı yöntemi

Doğrudan kaynak (en yaygın yöntem) flanş bağlantıları, sıcak eriyik bağlantıları, elektrofüzyon bağlantıları, dişli bağlantılar ve soket bağlantıları.

Üretim prosesine göre hangi tip karbon çelik dirsekler ayrılabilir?

Kaynaklı dirsek, damgalı dirsek, itmeli dirsek, döküm dirsek vb.


25 yılı aşkın süredir Çin'deki en profesyonel karbon çelik dirsek üreticilerinden biri olarak, kaliteli ürünler ve iyi hizmet ile öne çıkıyoruz. Lütfen fabrikamızdan Çin'de üretilen karbon çelik dirsek satın aldığınızdan emin olun.

çelik flanş üreticisi, Sızdırmazlık Çelik Flanşı, Kondenserler için Gost Flanşı

(0/10)

clearall